Greater China

的人形機器人
重點摘要
- Asimov 1 是新加坡 Menlo Research 推出的開源人形機器人:1.2 公尺、35 公斤、25 個關節,自組套件兩萬美元;機構、電路與模擬模型的設計檔全部公開,韌體與開發套件官方標示即將釋出。
- 它要另外製造的 100 種零件裡,57 種本來就是 3D 列印:39 種 MJF 尼龍件、18 種 SLM 金屬列印的不鏽鋼件,其餘 43 種是 CNC 加工件。零件是檔案,在哪裡做、用什麼做,買家可以自己決定。
- 外觀件用什麼列印都行;扛力的零件才是重點。連續碳纖維補強可以讓列印件承受結構負載,部分鋁件值得拿來實測比較。
Asimov 1 是一台兩萬美元、寄到府上自己組裝的人形機器人,但它的機構設計圖、電路圖和模擬模型,任何人都能免費下載(GitHub)。社群上一支介紹它的影片,形容它像組樂高,週末還能自己 3D 列印一顆新的頭。換一顆頭確實不難;真正值得看的,是機器人身上那些要扛力的零件。
零件是檔案。
在哪裡做、用什麼做,買家自己決定。
WHAT IT IS · 這是一台什麼樣的機器人
寄來一箱零件,自己組成 1.2 公尺的人形機器人
Asimov 1 由總部在新加坡的 Menlo Research 推出(Menlo 公司介紹)。官方規格是身高 1.2 公尺、重 35 公斤,全身 25 個主動關節:雙腿各 6 個、雙臂各 5 個、腰 1 個、脖子 2 個;單臂負重額定 5 公斤、峰值 15 公斤(二頭彎舉與前平舉)(官方設計檔說明)。
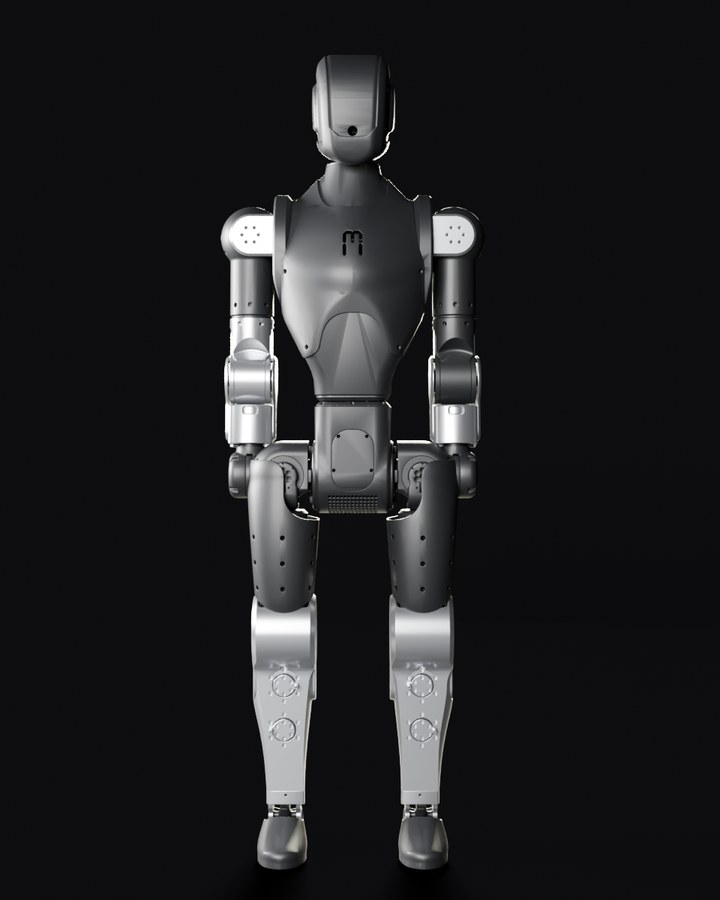
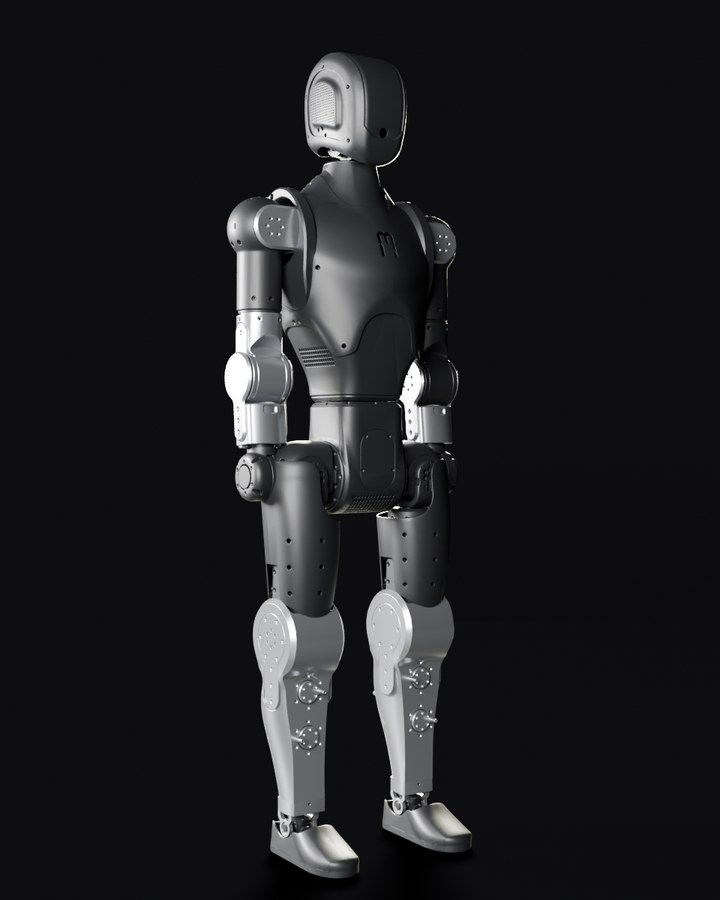
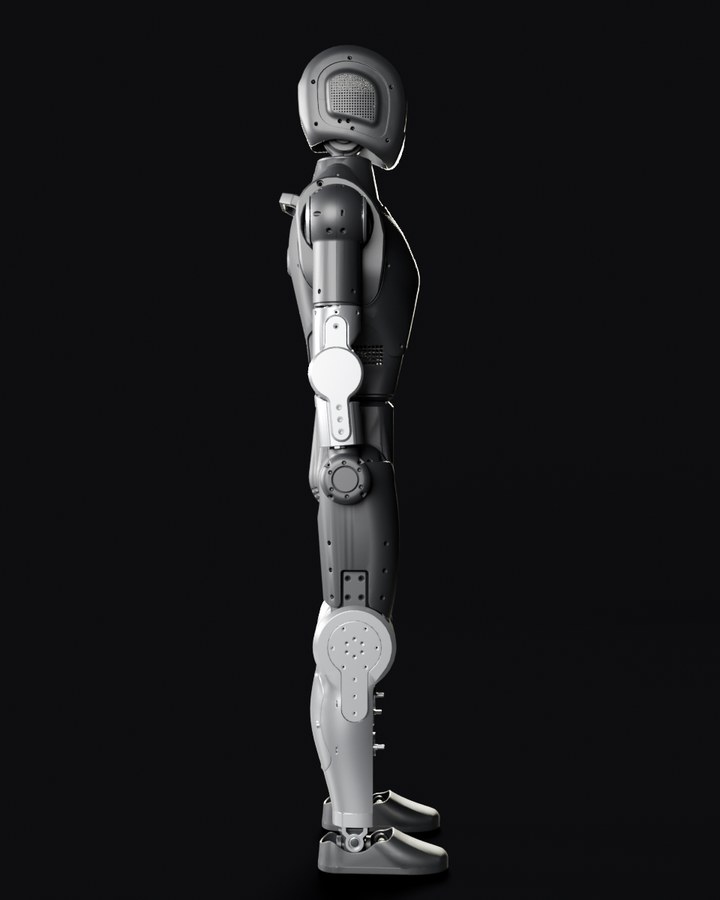
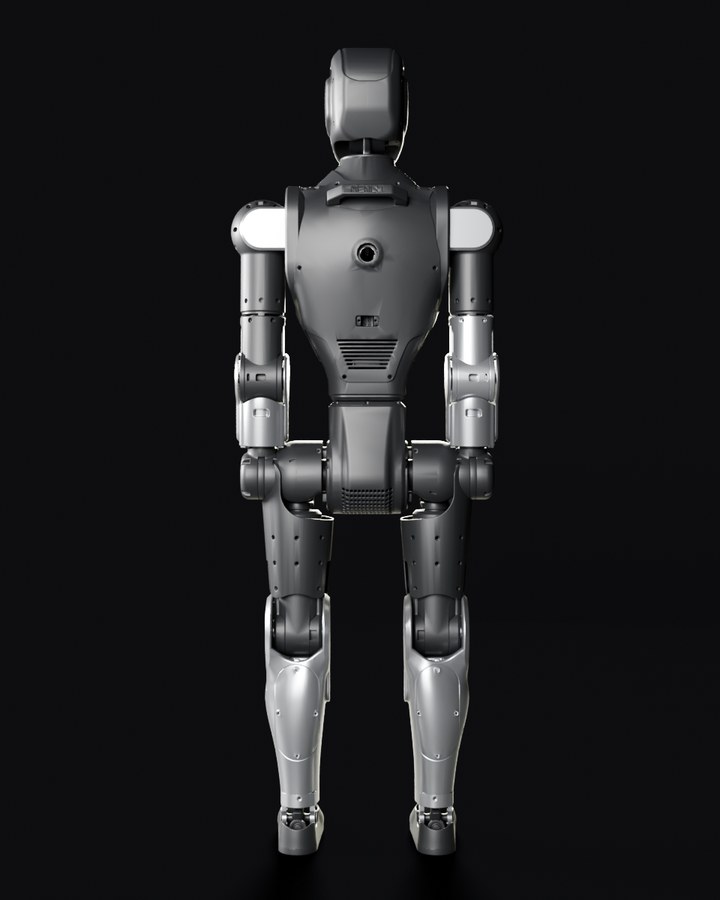
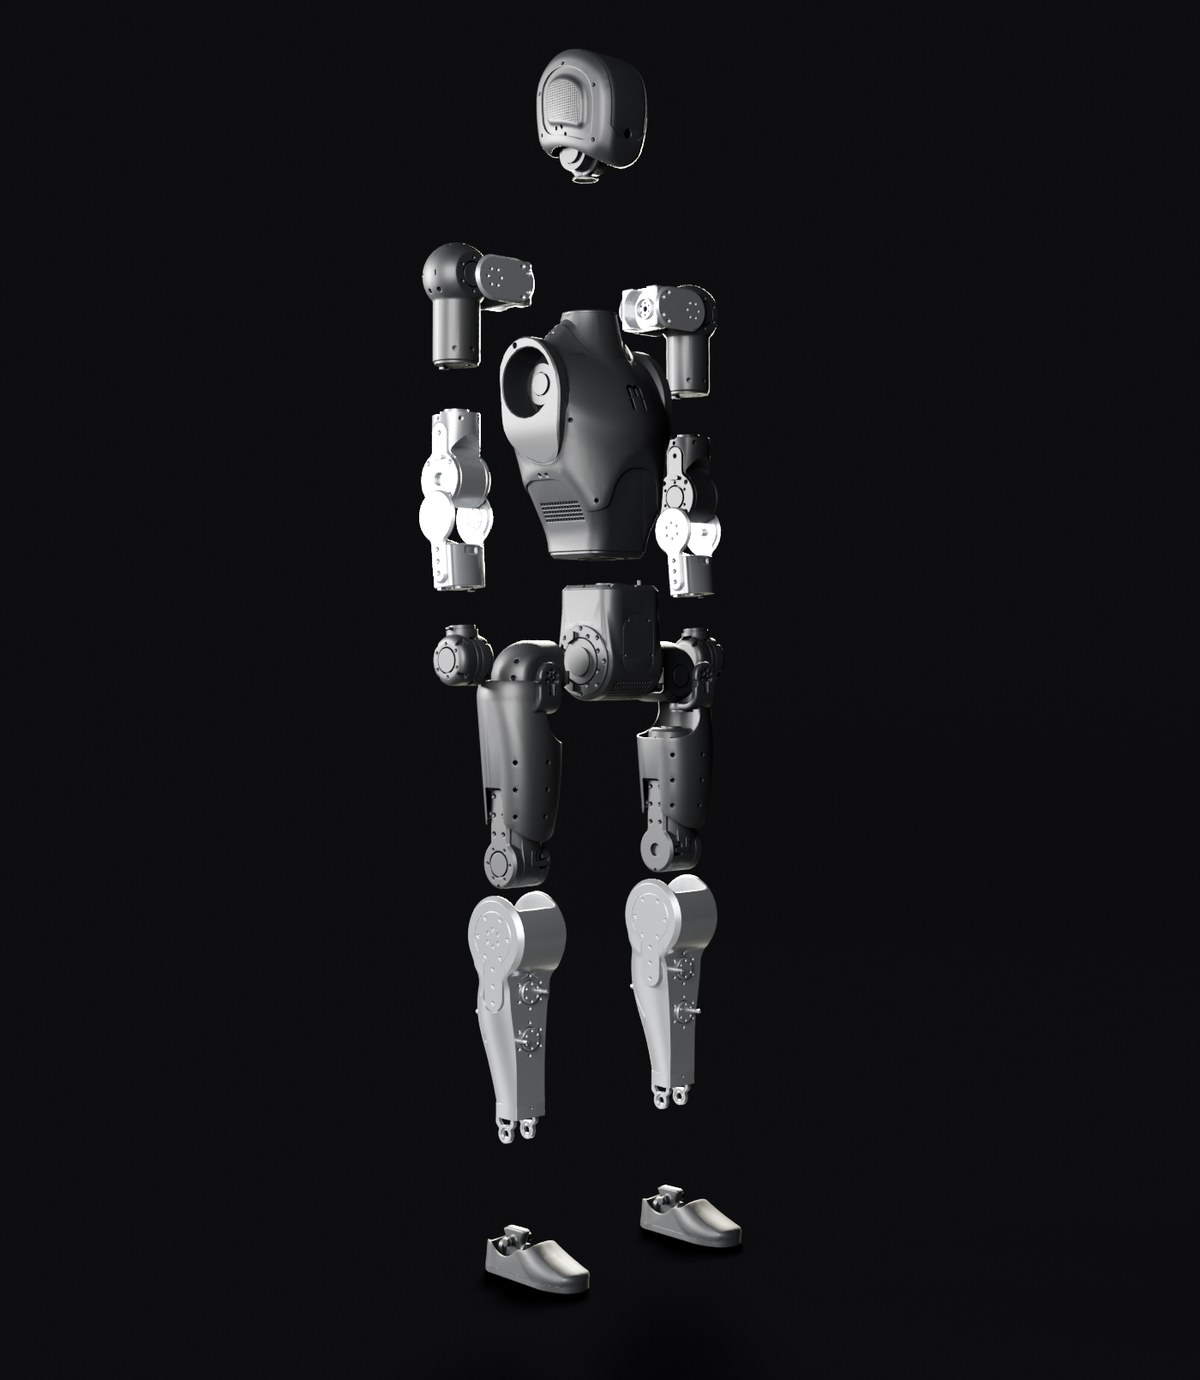
買家拿到的是一整箱未組裝的零件,加上組裝手冊與教學影片(官方手冊)。Menlo 官網估計總組裝時間約 20 小時,組裝與維修夥伴設在美國與新加坡(Menlo 官網常見問題)。
它和一般商用機器人最大的不同,是開源授權:硬體採 CERN-OHL-S-2.0,設計檔所在 GitHub 專案裡的軟體採 GPL-2.0。不想買套件的人,可以照公開的零件清單自己備料、自己找工廠加工。
小知識|開源硬體授權在說什麼
Asimov 1 的硬體採 CERN-OHL-S-2.0,這是歐洲核子研究組織(CERN)發布的開源硬體授權,S 代表「強互惠」(Strongly reciprocal)。
任何人都可以研究、修改、製造,甚至拿來賣;但只要對外散布設計檔或用它做成的產品,就要把完整的設計檔(改過的就給改過的版本)以同一授權提供給收受者,或告知下載位置。「強互惠」指的是:把它併進更大的設計,整個設計都要用同一授權。軟體採的 GPL-2.0 精神相同:改過的版本對外散布時,要同樣採 GPL-2.0 並提供原始碼。
TEARDOWN · 我們把設計檔拆開來數
100 種自製零件裡,57 種本來就是 3D 列印
我們下載了 Asimov 1 公開的機構設計檔,照它官方的命名規則逐一清點,每個料號算一種。要另外製造的零件共 100 種:39 種是 MJF 列印的 PA12 尼龍件,18 種是 SLM 雷射熔融列印的 316L 不鏽鋼件,43 種是 CNC 加工件(39 種 7075 鋁、4 種不鏽鋼);另外還有 67 種馬達等外購件。
這份清單本身就是一張製造工單。零件以 3D 檔的形式公開,誰來做、在哪裡做,買家可以自己選;開發團隊把近六成零件交給 3D 列印,連金屬件都有 18 種是印的,代表他們自己也判斷這些零件不需要開模。
我們再從 3D 檔估了每個尼龍件的外框尺寸。39 件裡,有 38 件最長邊在 33 公分以內;最大的是軀幹外殼,約 38 × 25 × 22 公分。
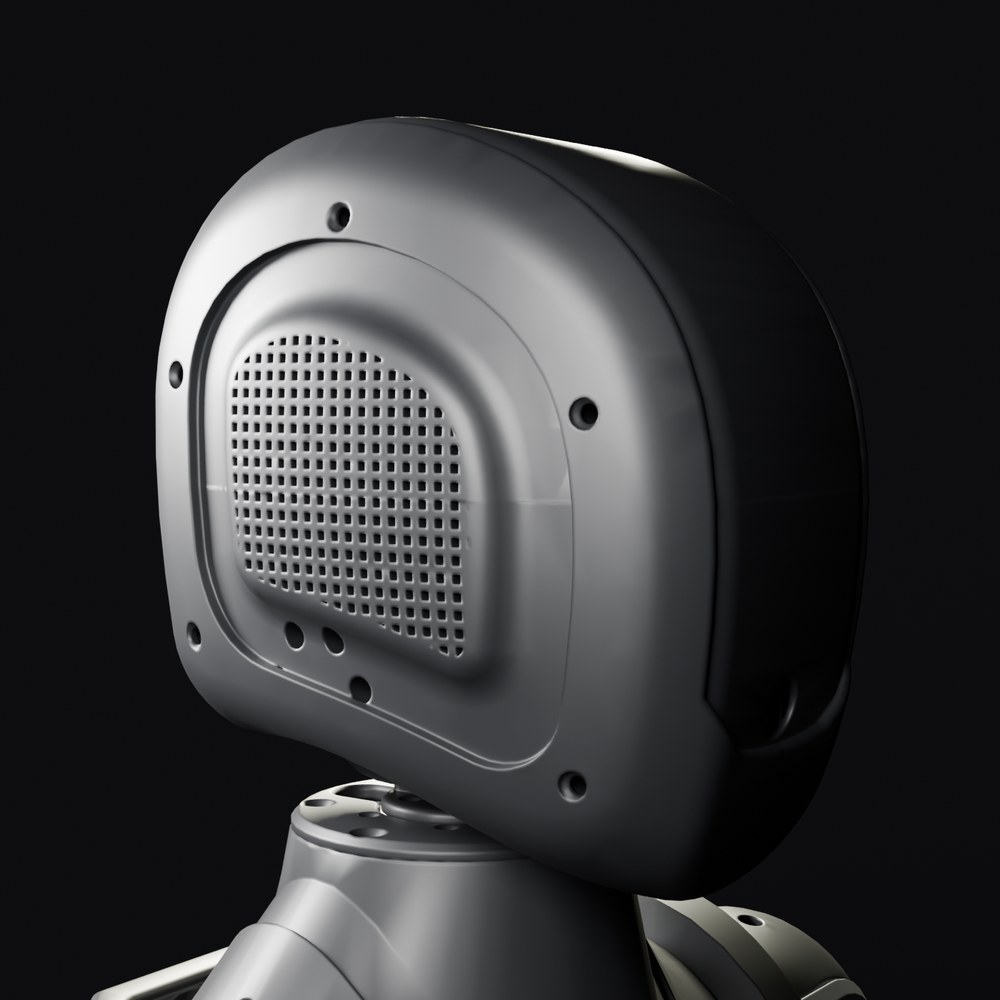
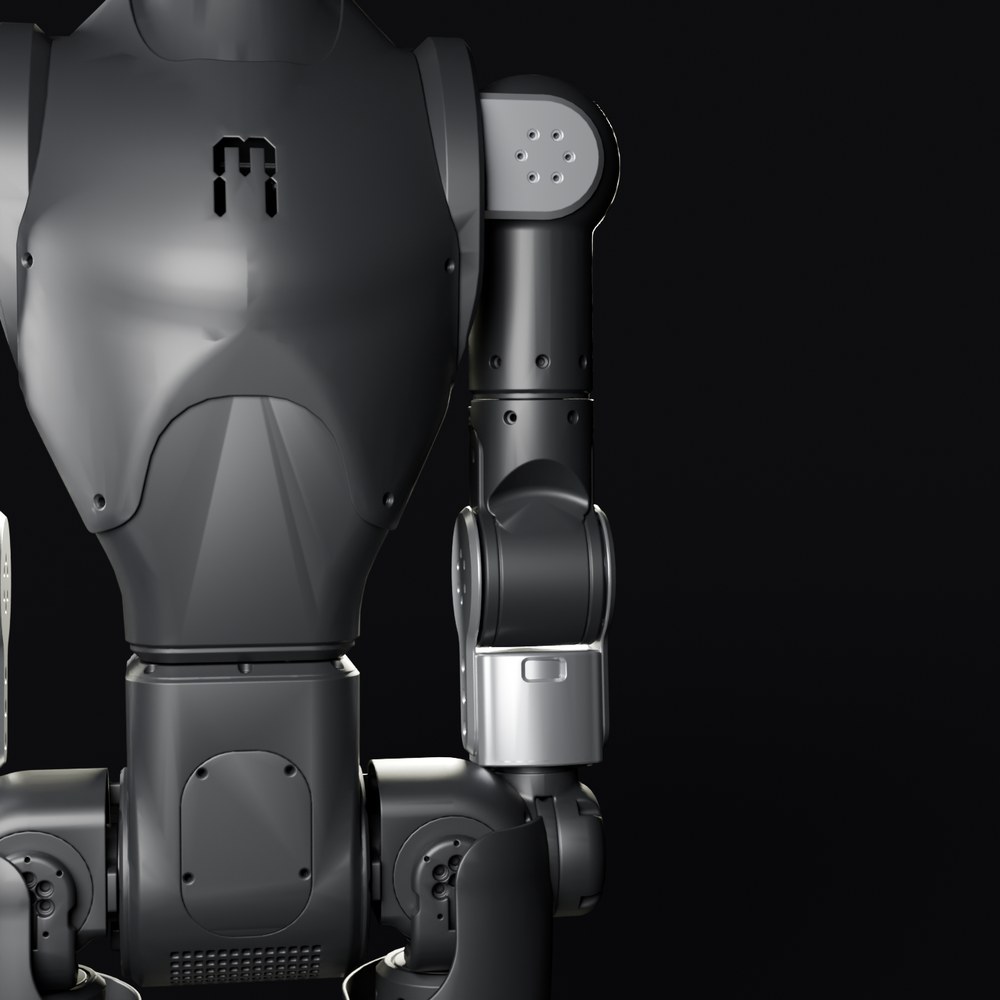
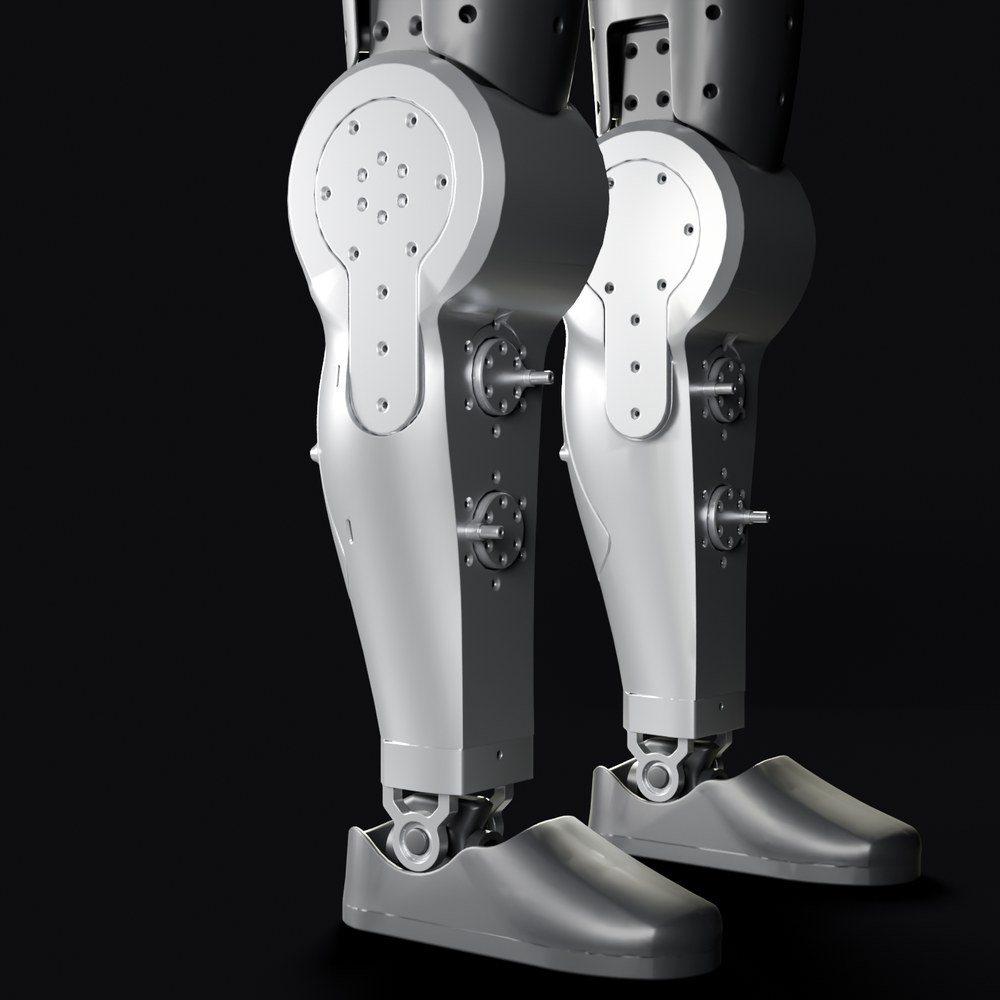
把鏡頭拉近,看得出零件的分工:曲面多、要好看也要包住線材的外殼,加上腳掌,用 MJF 尼龍;關節裡撐著馬達的支架,有 CNC 鋁件,也有 SLM 列印的不鏽鋼件。
小知識|MJF 尼龍件和連續纖維列印,差在哪
MJF(Multi Jet Fusion)是 HP 的粉末床熔融技術:每一層先鋪一層 PA12 粉末,噴頭在零件的範圍噴上熔合劑,再用紅外線加熱,讓那一層熔融成形。整缸粉末同時支撐零件,不需要支撐結構,適合把大量小件排在一起一次印。
Markforged 走的是另一條路:一個噴頭擠出 Onyx 堆出零件外形,另一個噴頭在指定的層裡鋪進連續碳纖維長絲。纖維鋪在哪幾層、沿什麼路徑走,在 Eiger 裡設定,等於把強度放在受力的地方。
STRENGTH · 自己印,要印得出能扛的零件
換一顆頭不難,難的是扛力的那幾件
影片說的「自己印一顆頭」是外觀件,用什麼材料印都可以。Asimov 1 的尼龍件多半是外殼,但也包括腳掌這類要承受整機重量的零件;撐著馬達與負重的,則是鋁件與 SLM 不鏽鋼件。要在自己的工廠裡做這些零件,形狀印得出來之外,更要看印出來能不能扛;從 MJF 改成擠出式列印,擺放方向與支撐也要重新評估。
Markforged 的做法分兩段。底材 Onyx 是微碳纖維填充的尼龍,強度和一般工程尼龍在同一個量級;和 Markforged 的純尼龍相比,剛性與耐熱高得多:拉伸模數 2.4 對 1.7 GPa,熱變形溫度 145 對 41°C。需要扛力的路徑,再沿著受力方向鋪進連續碳纖維;官方規格書上,連續碳纖維單向滿纖維試片的拉伸強度是 800 MPa,拉伸模數 60 GPa(ASTM D3039,Markforged 複合材料規格書)。
對 Asimov 1 這類機器人來說,前者適合外殼與一般支架,後者讓部分原本用 CNC 鋁件做的支架,有了實測比較的價值。能不能取代,要用實際負載測過才算數。
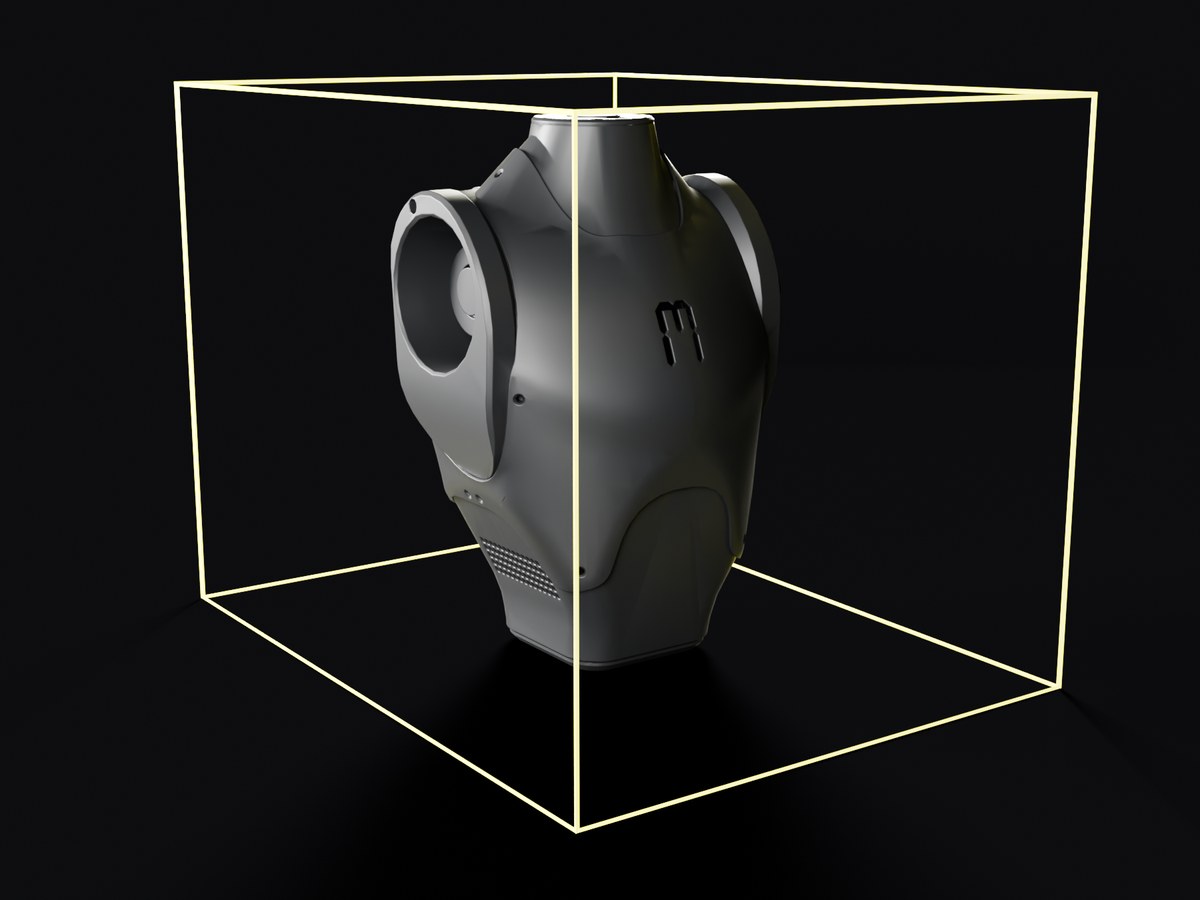
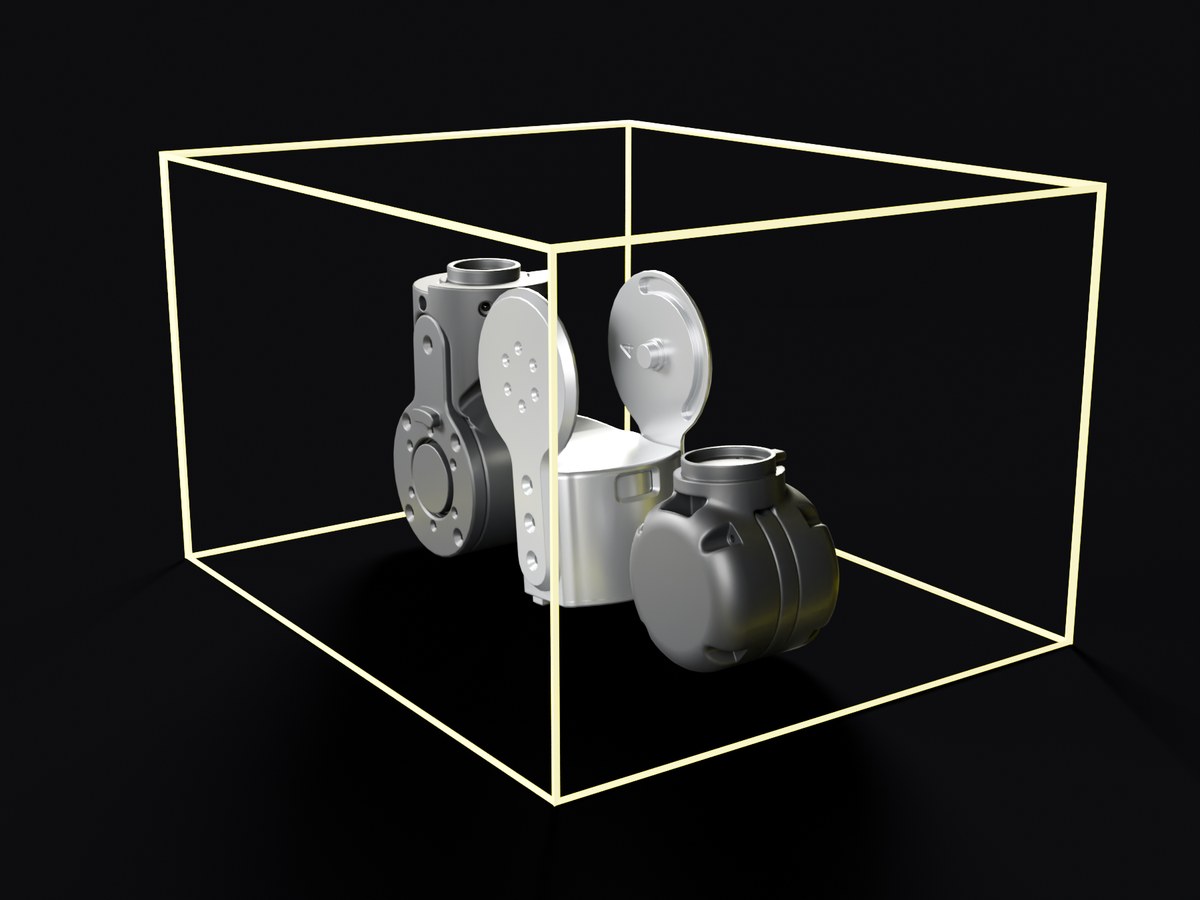
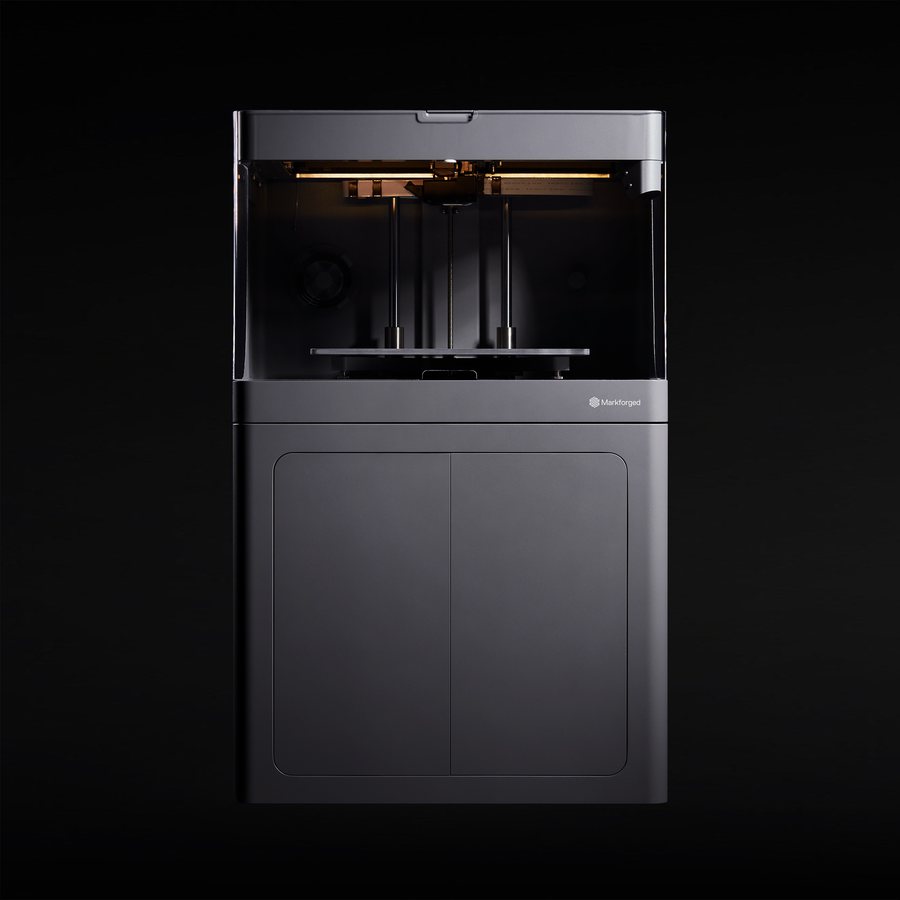
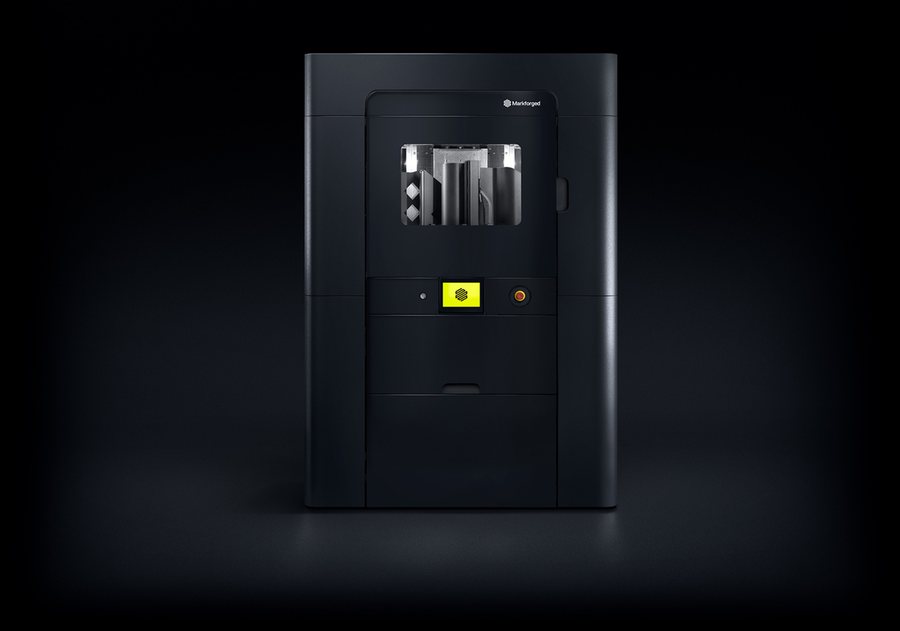
尺寸上,大多數尼龍件放得進 X7(列印空間 330 × 270 × 200 mm);軀幹外殼這種大件,尺寸上放得進 FX20(單噴頭列印空間 525 × 400 × 400 mm,多噴頭 500 × 400 × 400 mm)。改設計時不用重開模、不用重排 CNC,換一份檔案就好。
對一台全世界都有人在組、在改的開源機器人,同一份檔案在不同地方印出來要一樣,這件事和單件成本一樣重要。Markforged 的 Eiger 列印軟體集中管理零件檔與列印設定,同型機台、同材料可以用同一組設定重複列印。
金屬件也有選項。FX10 搭配 Metal Kit 可以列印 316L 不鏽鋼(印完經清洗與燒結),Asimov 用 SLM 列印的那 18 種不鏽鋼件,也能在自己廠裡評估;兩種製程不同,強度與尺寸要另外驗證。
CASE · 一個例子講透
小島沖壓工業:機器人夾爪改用列印,零件成本降 67%
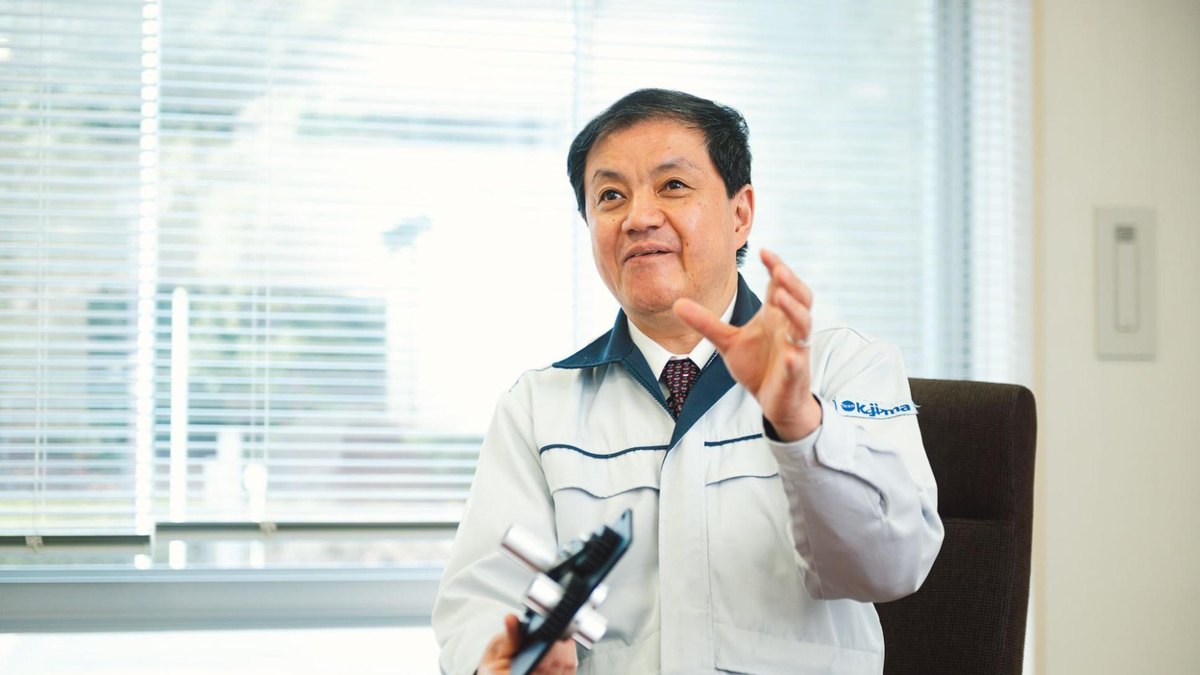
小島沖壓工業(Kojima Industries)是日本的汽車零件製造商。產線上的機器人夾爪原本用金屬做,夾爪越重,機器人就得選更大的規格,設備費跟著墊高。
改用 Markforged 列印之後,夾爪零件的製作費用比傳統機械加工降低 67%,零件交期從委外加工的 14 天,縮短到在廠內 1 天印完;部分零件的設計工時也少了約三成,因為委外要先畫 2D 加工圖,列印直接用 3D 檔(Markforged 官方案例、媒體中心中文報導)。
人形機器人的手臂和產線夾爪面對的是同一筆帳:末端每減一分重量,馬達與結構就少扛一分。
小知識|為什麼末端越輕,馬達越省力
肩膀要撐住整隻手臂,承受的是力矩:重量乘上重心到肩膀的水平距離。
手臂平舉時,越靠近末端的重量離肩膀越遠、力臂越長,同樣一公斤放在手掌端,比放在上臂需要更大的力矩來撐。所以末端每減一點重,肩膀與手肘的馬達要出的力矩就少一截;產線機器人的夾爪要減重,是同一個道理。
如果你在做機器人、自動化設備,或手上正有一台 Asimov 1,可以先把零件清單照三個條件篩一遍:會改版、數量少、委外交期以週計,挑出其中一件來印。
判準很簡單:零件重量接近負載上限,或外包一次要等兩週以上的,就值得拿來比。
- Menlo Research:Asimov 1 產品頁
- Asimov 1 官方手冊
- Asimov 1 開源設計檔(GitHub,含規格與零件分類)
- Menlo Research:公司介紹
- Instagram:Asimov 1 介紹影片
- Markforged FX10 產品頁
- Markforged 複合材料規格書(REV 5.3)
- Markforged X7 產品頁
- Markforged FX20 產品頁
- Markforged Eiger 軟體
- Markforged 案例:小島沖壓工業機器人夾爪
- Markforged 媒體中心:小島沖壓工業案例中文報導
零件數依官方設計檔 mechanical/ASV1 各子組件的製造分類計算。尺寸為本文依公開 STEP 檔的頂點、曲面控制點與圓弧估算外框,並以官方工程圖(ASV1_100_05A 厚度 5.00 mm)核對;另依官方模擬模型網格量得整個軀幹連桿外框 382 × 250 × 219 mm,作為上限檢查;31–32 公分的 3 件接近 X7 上限,實際擺放需再確認。